
اشاعت جي تاريخ: آگسٽ 14، 2026
ليکڪ: هو يانوي، سائمبر ميٽل ٽيڪنيڪل ماهر
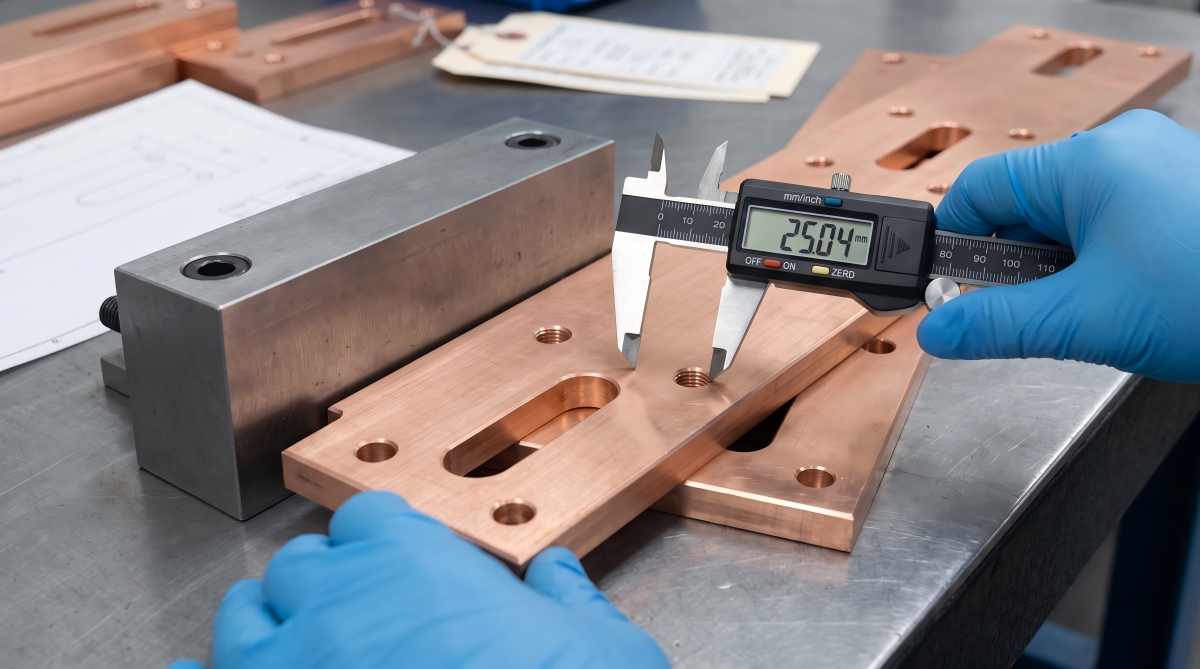
هڪ ٽامي جي بسبار پليٽ صحيح گريڊ ۽ چالکائي رپورٽ سان پهچي سگهي ٿي ۽ اڃا تائين اسيمبلي لائن کي روڪي سگهي ٿي.
عام ناڪامي ڏکوئيندڙ طور تي معمولي آهي: هر سوراخ جو قطر معائنو پاس ڪري ٿو، پر نمونو هڪ غير مشين ٿيل ڪنڊ کان ماپيو ويو، پليٽنگ ڪليئرنس گهٽائي ڇڏيو، يا پليٽ کي چڪاس دوران فليٽ ڪلمپ ڪيو ويو ۽ ڇڏڻ کان پوءِ واپس اسپري ڪيو ويو. خريداري ٽيم ڪوٽيشن تي بچت ڪئي. پيداوار هٿ سان ريمنگ، رد ٿيل انڪلوزر ۽ هڪ فوري متبادل شپمينٽ لاءِ ادا ڪئي وئي.
اهو ئي اصل ڪم آهيڪاپر بسبار پليٽ ڪسٽم ٺاھڻ. اهو صرف ٽامي کي ڪٽڻ ۽ سوراخ ڪرڻ ناهي. سپلائر کي برقي، ميڪيڪل ۽ اسيمبلي جي گهرجن کي ڪنٽرول ٿيل مواد جي رستي، ڊيٽام سسٽم، مشيننگ جي ترتيب، مٿاڇري جي وضاحت ۽ معائني جي منصوبي ۾ تبديل ڪرڻ گهرجي.
هن گائيڊ ۾، اصطلاح جو مطلب آهي ڪاپر پليٽ يا مستطيل بار مان ڪرنٽ کڻندڙ بس بار ٺاهڻ. "بس بار پليٽ" هڪ عالمي سطح تي معياري پيداوار جو فارم ناهي. پليٽ جي طور تي خريد ڪيل حصو ۽ بس بار يا مستطيل بار جي طور تي خريد ڪيل حصو مختلف مواد جي معيارن ۽ مل برداشت جي تحت اچي سگهي ٿو جيتوڻيڪ مڪمل ٿيل ڊرائنگ هڪجهڙا نظر اچن ٿا.
سائمبر ميٽل وٽ هڪ ڪمرشل صفحو آهي جنهن لاءِڪاپر بسبار پليٽ ڪسٽم ٺاھڻ. هي گائيڊ انهن مشڪل سوالن کي حل ڪري ٿو جيڪي ڊرائنگ جي بلڪ خريداري آرڊر ۾ تبديل ٿيڻ کان اڳ حل ٿيڻ گهرجن.
تڪڙو جواب: ڪسٽم بس بار جي معيار کي ڇا ڪنٽرول ڪري ٿو؟
قابل اعتماد ڪاپر بسبار پليٽ ڪسٽم فيبريڪيشن پنجن ڪنٽرولن تي منحصر آهي: تصديق ٿيل مواد ۽ مزاج، هڪ فنڪشنل ڊيٽام اسڪيم، صرف قطر جي بدران سوراخ جي پوزيشن، ماپيبل ڪنڊ ۽ مٿاڇري جون گهرجون، ۽ پيداوار جي عمل سان ملندڙ هڪ معائنو پلان. پليٽنگ، سڌو ڪرڻ، گرمي پد ۽ پيڪنگنگ کي برداشت جي بجيٽ ۾ شامل ڪيو وڃي ڇاڪاڻ ته هر هڪ مڪمل طول و عرض، فليٽ يا اسيمبلي فٽ کي تبديل ڪري سگهي ٿو.
هر مسئلي کي حل ڪرڻ لاءِ هڪ ئي برداشت نه پڇو. وضاحت ڪريو ته ڪهڙا خاصيتون ڪرنٽ کڻندا آهن، اسيمبلي کي ڳوليندا آهن، موصليت کي بچائيندا آهن، يا صرف ڪليئرنس لاءِ موجود آهن. پوءِ مشيننگ ۽ معائني جا پئسا خرچ ڪريو جتي ناڪامي اصل ۾ نقصان پهچائيندي.
مواد جي جدول
- ٽامي جي قيمت سان نه، ڊرائنگ سان شروع ڪريو
- مواد جي شڪل ۽ ٽامي جو گريڊ
- هڪ فنڪشنل رواداري اسٽيڪ ٺاهيو
- سوراخ جي درستگي ۽ عمل جي چونڊ
- هموار ۽ ماپ جي درجه حرارت
- مٿاڇري جي ختم ٿيڻ ۽ پليٽنگ جي ترتيب
- معائنو ۽ فراهم ڪندڙ ثبوت
- ڪُل لينڊنگ لاڳت
- آر ايف ڪيو چيڪ لسٽ
- وچان وچان سوال ڪرڻ
ٽامي جي قيمت سان نه، ڊرائنگ سان شروع ڪريو
في ڪلوگرام گهٽ قيمت ان بابت ڪجهه به نٿو چوي ته ڇا ٺهيل بس بار ڊرل کان سواءِ ڪابينا ۾ داخل ٿيندو.
منهنجي تجربي ۾ RFQs جو جائزو وٺڻ سان، سڀ کان مهانگا ڊرائنگ هميشه سخت نه هوندا آهن. اهي ڊرائنگ آهن جيڪي هر طول و عرض کي نازڪ بڻائين ٿا جڏهن ته فنڪشنل رشتن کي واضح نه ڇڏيندا آهن. هڪ نوٽ جيڪو "+/-0.05 ملي ميٽر جيستائين ٻي صورت ۾ بيان نه ڪيو وڃي" سي اين سي مشيننگ ۽ حصي ۾ مڪمل معائنو ڪرڻ تي مجبور ڪري سگهي ٿو، پر اڃا تائين ماؤنٽنگ انٽرفيس جي نسبت سوراخ جي نموني کي ڪنٽرول ڪرڻ ۾ ناڪام ٿئي ٿو.
سپلائر جي ڪوٽيشن کان اڳ، ڊرائنگ ۾ چار سوالن جا جواب هجڻ گهرجن:
- ڪهڙا چهرا ۽ ڪنارا تاريخ A، B ۽ C قائم ڪن ٿا؟
- ڪهڙا سوراخ حصو ڳولين ٿا، ۽ ڪهڙا سوراخ صرف بولٽ ڪليئرنس فراهم ڪن ٿا؟
- ڇا ماپون پليٽنگ، موڙڻ ۽ سڌو ڪرڻ کان اڳ يا بعد ۾ لاڳو ٿين ٿيون؟
- ڇا فليٽنس جو جائزو آزاد حالت ۾ ورتو ويندو آهي يا جڏهن حصو روڪيو ويندو آهي؟
ويب سائيٽ جو هڪ مثالپاور ڪيبينيٽ لاءِ ڪسٽم ڪاپر بس بار ٺاهڻڪمرشل پراڊڪٽ ڪيٽيگري ڏيکاري ٿو. اهو ڪنٽرول ٿيل ڊرائنگ کي تبديل نٿو ڪري. ڪابينا جي جاميٽري، جوائنٽ ڊيزائن، ڪرنٽ، گرمي پد ۾ اضافو، موصليت جي صفائي ۽ ميٽنگ هارڊويئر منصوبي جي لحاظ کان مخصوص آهن.
| ڊرائنگ جي غلطي | فراهم ڪندڙ ڇا فرض ڪري سگھي ٿو | خريد ڪندڙ کي ڇا ملي ٿو |
|---|---|---|
| ڪابه فنڪشنل تاريخ ناهي | آسان خام ڪنارن کان ماپيل سوراخن جون جڳھون | سوراخ جي سائيز صحيح، گڏ ٿيل پوزيشن غلط |
| هر ماپ تي هڪ سخت برداشت | مڪمل مشيننگ ۽ معائنو، ڇا ضرورت هجي يا نه | ڪنهن به واضح خطري جي ترجيح کان سواءِ وڌيڪ تبادلي جي قيمت |
| ڪو به آخري شرط نوٽ نه آهي | پليٽنگ يا موڙڻ کان اڳ چڪاس ڪيل طول و عرض | پرزا جيڪي عمل ۾ گذري وڃن ٿا ۽ اسيمبليءَ ۾ ناڪام ٿين ٿا |
| صرف "سڀني ڪنارن کي ڊيبر ڪريو" | فراهم ڪندڙ پاران چونڊيل ڪنڊ حالت | گڙٻڙ جي هدايت يا تيز ڪنڊ جيڪا موصليت کي نقصان پهچائي ٿي |
| مٿاڇري جي ختم کي صرف "روشن" طور بيان ڪيو ويو آهي. | سينگار پالش ڪرڻ | بي قابو رابطي واري رويي سان پرڪشش حصو |
| ڪو به چڪاس جو طريقو ناهي | فراهم ڪندڙ گيج ۽ فڪسچر چونڊيندو آهي | خريد ڪندڙ ۽ فراهم ڪندڙ مختلف نتيجا ماپي سگهن ٿا |
ڪاپر بسبار پليٽ ڪسٽم فيبريڪيشن مادي فارم سان شروع ٿئي ٿي
پليٽ، شيٽ، فليٽ بار ۽ پري سائيز بس بار اسٽاڪ مٽائي سگهڻ وارا خريداري وضاحت نه آهن. انهن جي ٿولهه برداشت، ڪنڊ جي حالت، مزاج، باقي رهڻ وارو دٻاءُ، ويڪر ڪنٽرول ۽ لاڳو ٿيندڙ مواد جو معيار مختلف ٿي سگهي ٿو.
ڪيترن ئي هاءِ ڪرنٽ حصن لاءِ، خريد ڪندڙ C11000 اليڪٽرولائيٽڪ ٽف-پچ ڪاپر يا C10200 آڪسيجن فري ڪاپر سان شروع ڪندا آهن. ڪنهن به گريڊ کي صرف "خالص" لفظ مان نه چونڊيو وڃي.
C11000 وڏي پيماني تي بجلي جي خدمت ۾ استعمال ٿيندو آهي. C10200 کي غور ڪري سگهجي ٿو جڏهن آڪسيجن سان لاڳاپيل پروسيسنگ رويي جي اهميت هوندي آهي. C10100 لاڳاپيل ٿي سگهي ٿو جتي هڪ اعلي-پاڪ آڪسيجن-مفت اليڪٽرانڪ گريڊ جائز آهي. صحيح انتخاب گورننگ معيار، چالکائي، فارمنگ، جوائننگ، ماحول ۽ سرٽيفڪيٽ جي گهرج تي منحصر آهي.
20°C تي، 100% IACS تقريبن 58 MS/m سان ملندو آهي. اهو انگ ڪارآمد آهي، پر اهو هموار، سوراخ جي جڳهه، رابطي جي مزاحمت يا ختم ٿيل حصي جي معيار کي ثابت نٿو ڪري. هر ڪاپر پليٽ کي ساڳيو قدر ڏيڻ بدران گهربل گهٽ ۾ گهٽ چالکائي ۽ ٽيسٽ جو طريقو بيان ڪريو.
مادي حوالي سان، سائمبر ميٽل جو جائزو وٺوخالص ٽامي بسبار مواد۽ٽامي جي پليٽ جا اختيار.
ASTM B187/B187M عام طور تي ڪاپر بس بار، راڊ ۽ شڪلن سان لاڳاپيل آهي، جڏهن ته ASTM B152/B152M ڪاپر شيٽ، پٽي، پليٽ ۽ رولڊ بار کي ڍڪيندو آهي. ASTM B248/B248M ٺهيل ڪاپر پليٽ، شيٽ، پٽي ۽ رولڊ بار لاءِ عام گهرجون مهيا ڪري ٿو.
يورپي وضاحتن ۾، EN 13601 بجلي جي مقصدن لاءِ ٽامي جي راڊ، بار ۽ تار سان لاڳاپيل ٿي سگهي ٿو، جڏهن ته EN 13599 بجلي جي مقصدن لاءِ پليٽ، شيٽ ۽ پٽي کي خطاب ڪري ٿو.
خريداري آرڊر ۾ مختلف نظامن کي پاڻمرادو برابر سمجهڻ جي بدران هڪ گورننگ گريڊ، معيار، مزاج ۽ شڪل جي سڃاڻپ ڪرڻ گهرجي.
صرف IACS ۽ ڪراس-سيڪشنل ايريا مان موجوده درجه بندي جو حساب نه ڪريو. قابل اجازت موجوده ۽ گرمي پد ۾ اضافو AC يا DC ڊيوٽي، ماحول جي درجه حرارت، انڪلوزر وينٽيليشن، چمڙي ۽ قربت جي اثرات، گڏيل مزاحمت، شارٽ سرڪٽ فورسز ۽ اسيمبلي جي جاميٽري تي پڻ منحصر آهي. پليٽنگ هڪ انٽرفيس کي منظم ڪري ٿي؛ ان کي مفيد ٽامي جي موجوده کڻڻ واري حصي طور شمار نه ڪيو وڃي.
| مواد يا شڪل جو فيصلو | خريد ڪندڙ جو فائدو | چيڪ ڪرڻ لاءِ بناوت جي رگڙ | آر ايف ڪيو تفصيل |
|---|---|---|---|
| C11000 اليڪٽريڪل ڪاپر | ڪيترن ئي بس بار ايپليڪيشنن لاءِ واقف اعليٰ چالڪتا وارو رستو | مزاج ۽ آڪسيجن سان لاڳاپيل ڳنڍڻ جي حدون عمل سان ملندڙ هجڻ گهرجن. | مصر، معياري، مزاج ۽ گھٽ ۾ گھٽ چالکائي |
| C10200 آڪسيجن کان پاڪ ٽامي | لاڳاپيل پروسيسنگ يا سروس گهرجن لاءِ گهٽ آڪسيجن جو مواد | جيڪڏهن آڪسيجن جو رويو غير لاڳاپيل هجي ته وڌيڪ مادي قيمت ڪا به قيمت شامل نه ڪري سگهي ٿي. | مصر جو نالو، پيداوار جو معيار ۽ سرٽيفڪيٽ |
| رولڊ پليٽ | وسيع يا غير معياري پروفائلز لاءِ عملي | ٿلهي، هموار ۽ باقي دٻاءُ مشيننگ کي متاثر ڪن ٿا | ٿولهه رواداري، هموار ۽ مشيننگ الاؤنس |
| فليٽ بار يا بس بار اسٽاڪ | بار بار مستطيل حصن لاءِ ڪارآمد | ويڪر ۽ ڪنڊ جي حالت ڊيٽا جي چونڊ کي محدود ڪري سگھي ٿي. | ويڪر، ٿولهه، ڪنڊ جو ريڊيس ۽ سڌو سنئون |
| نرم يا اينيل ٿيل حالت | آسان موڙ ۽ ٺهڻ | وڌيڪ هينڊلنگ مسخ ۽ ڪلمپنگ حساسيت | مزاج، موڙ جو رستو ۽ آخري برابري واري حالت |
| سخت مزاج | ڪجھ جاميٽري ۾ بهتر سنڀالڻ جي سختي | وڌيڪ ٺهڻ واري قوت ۽ ممڪن اسپرنگ بيڪ | مزاج، موڙ جي ريڊي ۽ ميڪيڪل ملڪيت جون حدون |
برقي مواد جي وسيع بحث لاءِ، مضمون تيبس بار اسيمبلين لاءِ اليڪٽريڪل ڪاپر پليٽ پيرا ميٽرزچالکائي، ٿولهه ۽ پليٽ جي معيار کي ڍڪي ٿو. هي ٺاھڻ جي ھدايت اتان شروع ٿئي ٿي جتان مواد جو سرٽيفڪيٽ ختم ٿئي ٿو.
هڪ فنڪشنل رواداري اسٽيڪ ٺاهيو
برداشت کي اسيمبلي جي فنڪشن جي پيروي ڪرڻ گهرجي، نه ته خريد ڪندڙ جي ڊرائنگ کي صحيح نظر اچڻ جي خواهش جي.
پهرين هڪ مستحڪم ڊيٽام اسڪيم استعمال ڪريو. ڊيٽام A اڪثر ڪري مکيه چڙهڻ يا رابطي جو جهاز هوندو آهي. ڊيٽام B ۽ C مشين ٿيل ڪنڊون، سوراخ ڳولڻ يا ٻيون ورجائيندڙ خاصيتون ٿي سگهن ٿيون. خام ڪٽڻ وارا ڪنڊا، گول ڪنڊا ۽ لچڪدار سطحون خراب ڊيٽام ٺاهينديون آهن جيستائين ڊرائنگ جان بوجھ ڪري وضاحت نه ڪري ته انهن کي ڪيئن نقل ڪيو ويو آهي.
پوءِ طول و عرض کي چئن سطحن ۾ ورهايو:
- اسيمبليءَ لاءِ اهم خاصيتون: سوراخ ڳولڻ، جوائنٽ پيڊ، ميٽنگ مرحلا ۽ موصليت جا انٽرفيس.
- بجلي جون خاصيتون: ڪرنٽ کڻندڙ ڪراس سيڪشن، ڪانٽيڪٽ اوورليپ ۽ پليٽ ٿيل ڪانٽيڪٽ زون.
- عام پيداوار جون خاصيتون: ٻاهرين پروفائل، ڪليئرنس هول ۽ غير ڪم ڪندڙ ڪٽ آئوٽ.
- سينگار جون خاصيتون: ظاهري حدون جيڪي فٽ يا ڪرنٽ کي ڪنٽرول نه ڪن ٿيون.
هيٺ ڏنل قدر عملي آهنآر ايف ڪيو شروعاتي نقطا، نه عالمگير قبوليت جون حدون ۽ نه سائمبر ميٽل ضمانتون. آخري برداشت حصن جي سائيز، ٽامي جي مزاج، ٿلهي، عمل جي رستي، پليٽنگ جي ترتيب، مقدار، ڊيٽام اسڪيم ۽ انسپيڪشن جي طريقي تي منحصر آهي، ۽ ڊرائنگ جي خلاف تصديق ٿيڻ گهرجي.
| خاصيت | ممڪن آر ايف ڪيو بحث شروع ٿيڻ | خريد ڪندڙ کي ان کي ڇو قابليت ڏيڻ گهرجي |
|---|---|---|
| ليزر يا واٽر جيٽ ڪٽ سان ٻاهرين پروفائيل | +/-0.20 کان +/-0.50 ملي ميٽر | ڊگھا حصا، ٿلها پليٽ، ڪرف، ٽيپر، گرمي ان پٽ ۽ ڪنڊ ختم ڪرڻ جي تبديلي جي صلاحيت |
| سي اين سي مشين واري ڊيٽام ايج يا مقامي قدم | +/-0.10 کان +/-0.20 ملي ميٽر | سخت قدرن لاءِ مستحڪم فڪسچرنگ، ڪنٽرول ٿيل گرمي پد ۽ هڪ مقرر ڪيل ماپ سيٽ اپ جي ضرورت هوندي آهي. |
| سي اين سي سان سوراخ ٿيل ڪليئرنس سوراخ جو قطر | +/-0.05 کان +/-0.10 ملي ميٽر | ڊرل جي سائيز، ايگزٽ برر، ڪوٽنگ ۽ گيج جو طريقو نتيجو تي اثر انداز ٿين ٿا. |
| ليزر ڪٽ يا پنچ ٿيل ڪليئرنس هول قطر | +/-0.10 کان +/-0.25 ملي ميٽر | ٿلهي کان سوراخ جو تناسب، ڊائي ويئر، ٽيپر ۽ ڊروس نتيجي تي حاوي ٿي سگهن ٿا. |
| ريم ٿيل جڳھ ڳولڻ وارو سوراخ | هڪ فٽ ڪلاس جهڙوڪ H7 صرف جڏهن فنڪشن جي ضرورت هجي | سوراخ جي سائيز صرف پوزيشن يا ميٽنگ-اسٽيڪ غلطي کي ڪنٽرول نٿي ڪري. |
| جنرل اسيمبلي-سوراخ جو نمونو | صحيح پوزيشن زون جو قطر 0.20 کان 0.30 ملي ميٽر بيان ڪيل تاريخن کان | وڏين يا لچڪدار پليٽن کي مختلف زون ۽ محدود حالت جي تعريف جي ضرورت ٿي سگھي ٿي. |
| نازڪ جڳھ ڳولڻ واري سوراخ جو نمونو | صحيح پوزيشن زون جو قطر 0.10 کان 0.15 ملي ميٽر بيان ڪيل تاريخن کان | قطر 0.05 ملي ميٽر يا ان کان وڌيڪ تنگ هڪ اعليٰ قيمت واري خاصيت آهي جنهن لاءِ عمل جي صلاحيت جي جائزي جي ضرورت آهي. |
| جنرل سي اين سي مٿاڇري | شروعاتي بحث جي نقطي جي طور تي وڌ ۾ وڌ را 3.2 مائڪرو ميٽر | ماپ جي هدايت ۽ ڪٽ آف کي بيان ڪيو وڃي. |
| نازڪ رابطي پيڊ | شروعاتي بحث جي نقطي جي طور تي وڌ ۾ وڌ را 1.6 مائڪرو ميٽر | جوڑوں جي مزاحمت پڻ برابري، آڪسائيڊ، پليٽنگ، دٻاءُ ۽ صفائي تي منحصر آهي. |
| نازڪ سوراخ يا رابطي واري علائقي جو گڙٻڙ | وڌ ۾ وڌ گڙٻڙ 0.05 ملي ميٽر جي چوڌاري | بر جي هدايت ۽ چڪاس جو طريقو پڻ بيان ڪيو وڃي |
| عام ٻاهرين ڪنڊ وارو گڙهه | 0.2 کان 0.5 ملي ميٽر x 45 ڊگري چيمفر کان پوءِ وڌ ۾ وڌ بقايا گڙ 0.10 ملي ميٽر جي چوڌاري، يا جتي بيان ڪيو ويو آهي R0.2 کان R0.5 تائين | موصليت، چرپر ۽ ملن جي چهرن کي مختلف حد جي ضرورت ٿي سگھي ٿي |
| مقامي ڪانٽيڪٽ پيڊ فليٽنس | 100 ملي ميٽر پيڊ تي 0.10 کان 0.20 ملي ميٽر؛ وڌيڪ طلب واري بحث لاءِ 0.05 کان 0.10 ملي ميٽر | صرف فنڪشنل پيڊ کي ڪنٽرول ڪريو ۽ سپورٽ جي حالت کي بيان ڪريو |
| هڪ ڊگهي پتلي بسبار جي مقامي آزاد رياستي همواري | آر ايف ڪيو بحث جي نقطي جي طور تي ڪنهن به بيان ڪيل 300 ملي ميٽر انسپيڪشن اسپن اندر 0.20 کان 0.50 ملي ميٽر | تشخيص ونڊو ۽ سپورٽ جي حالت کي بيان ڪريو، ۽ مڪمل حصي جي ڊيگهه تي هڪ الڳ مجموعي فليٽنس حد بيان ڪريو. |
جڏهن ٻن لوڪيٽنگ سوراخن کي اڻ بيان ڪيل ڪنارن کان ترڻ جي اجازت هجي ته آرائشي ڪنڊ تي +/-0.05 ملي ميٽر جي قيمت ادا نه ڪريو. صرف نازڪ خاصيتن تي سخت ڪنٽرول لاڳو ڪريو، ۽ عام طول و عرض کي چونڊيل ڪٽڻ واري رستي سان مطابقت رکندڙ برداشت ڏيو.
سائمبر ميٽل جي عواميٽامي CNC مشيني سپورٽعمل جي حوالي سان مهيا ڪري ٿو. هر رواداري کي اڃا تائين ڊرائنگ جي جائزي جي ضرورت آهي ڇاڪاڻ ته هڪ ننڍڙي 5 ملي ميٽر پليٽ ۽ 1,500 ملي ميٽر لچڪدار بس بار ساڳئي مشيننگ ڪم وانگر ڪم نه ٿا ڪن.
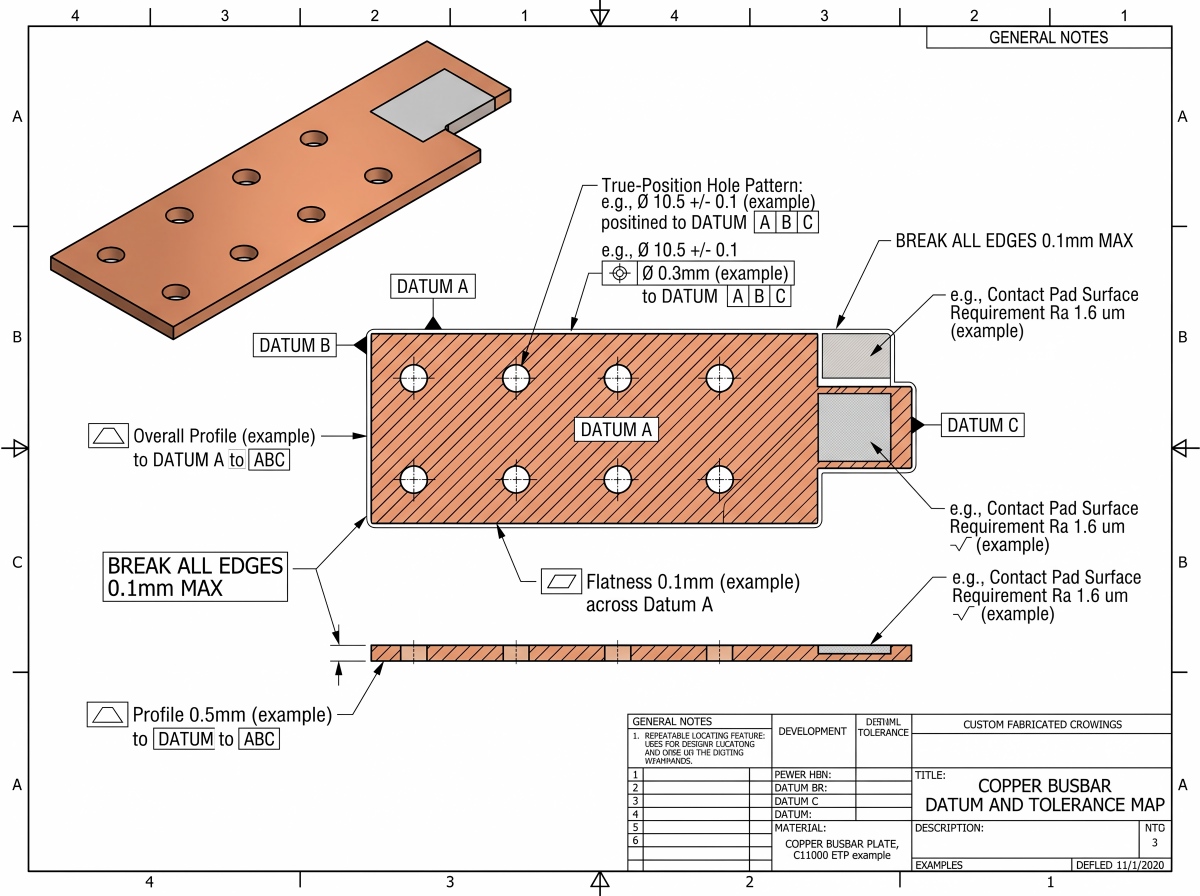
سوراخ جي درستگي سوراخ جي قطر کان وڌيڪ آهي
سوراخ مان گذرندڙ بولٽ اهو ثابت نٿو ڪري ته بس بار صحيح طرح سان فٽ ٿئي ٿو.
سوراخ جو قطر، پوزيشن برداشت، بنيادي پچ، ڪنڊ جو فاصلو، ڪائونٽر سنڪ جاميٽري ۽ بر حالت مختلف ڊيزائن جي خدشن کي حل ڪن ٿا.
جڏهن سوراخ-محور پوزيشن کي ڊيٽام A جو حوالو ڏنو ويندو آهي، ته پوزيشنل رواداري پڻ محور جي رخ کي ڪنٽرول ڪري ٿي. هڪ الڳ عمودي ڪنٽرول صرف تڏهن شامل ڪريو جڏهن اهو هڪ آزاد فنڪشنل ضرورت کي پورو ڪري.
هڪ قطر گيج 11.0 ملي ميٽر سوراخ جي تصديق ڪري سگهي ٿو جڏهن ته سوراخ جو مرڪز ميٽنگ ٽرمينل کان 0.8 ملي ميٽر پري آهي. ٻئي حقيقتون سچ ٿي سگهن ٿيون.
ڪوآرڊينيٽ برداشت پڻ جاميٽري برداشت کان مختلف طريقي سان ڪم ڪن ٿا. جيڪڏهن هڪ سوراخ جو مرڪز X +/-0.10 ملي ميٽر ۽ Y +/-0.10 ملي ميٽر تي واقع آهي، ته ان جو مرڪز 0.20 x 0.20 ملي ميٽر چورس اندر ڪٿي به منتقل ٿي سگهي ٿو.
هڪ ڪنڊ تي وڌ ۾ وڌ ريڊيل انحراف تقريبن 0.141 ملي ميٽر آهي. 0.20 ملي ميٽر قطر جو هڪ سچو پوزيشن زون صرف 0.10 ملي ميٽر ريڊيل انحراف جي اجازت ڏئي ٿو. اهي ڪال آئوٽ برابر نه آهن.
بار بار سوراخ جي نمونن لاءِ، ساڳئي رشتي تي +/- ڪوآرڊينيٽ رواداري جو ٻيو سيٽ رکڻ جي بدران، بنيادي طول و عرض ۽ A، B ۽ C جي نسبت سان صحيح پوزيشن استعمال ڪريو.
ASME Y14.5 تي ٻڌل ڊرائنگ تحت ڪليئرنس هولز لاءِ وڌ ۾ وڌ مادي حالت مفيد بونس رواداري فراهم ڪري سگهي ٿي، پر اهو صرف تڏهن استعمال ڪيو وڃي جڏهن انجنيئرنگ ٽيم ميٽنگ جي حالت کي سمجهي.
ڪانٽيڪٽ پيڊ لاءِ مقامي فليٽنس، مخالف فنڪشنل چهري لاءِ A سان متوازي، ۽ جتي مناسب هجي اتي ڪنٽرول ٿيل ٻاهرين ڪنٽور لاءِ پروفائل استعمال ڪريو. ISO GPS ڊرائنگ جي تحت، ISO 1101، ISO 5459 ۽ اعلان ڪيل وضاحتي اصولن کي مسلسل لاڳو ڪريو. ASME ۽ ISO علامت سسٽم کي اتفاق سان نه ملايو.
فنڪشن مان سوراخ جو عمل چونڊيو.
| عمل | بهترين تجارتي استعمال | درستگي يا معيار جي رگڙ | بيچ معاشيات |
|---|---|---|---|
| مُڪ هڻڻ | مستحڪم مقدار تي بار بار سوراخ ۽ پروفائلز | رول اوور، ڊائي ڪليئرنس، ٽيپر، بر ڊائريڪشن ۽ ٽول ويئر | ٽولنگ جي قيمت مقدار ۾ واپس ڪري سگهي ٿي پر ڊيزائن کي تبديل ڪرڻ لاءِ غير موثر آهي. |
| سي اين سي ڊرلنگ يا ملنگ | مخلوط خاصيتون، ننڍا بيچ ۽ ڪنٽرول ٿيل سوراخ جا نمونا | سائيڪل جو وقت، چپ ڪنٽرول، ايگزٽ بر ۽ فڪسچر حرڪت | لچڪدار بغير ڪنهن وقف ٿيل پنچ ٽول جي، پر هر حصي لاءِ وڌيڪ مشين وقت |
| ڊرلنگ پلس ريمنگ | سوراخ ڳولڻ يا مقرر ڪيل فٽ | مستحڪم پري سوراخ، ترتيب ۽ مناسب مواد جي مدد جي ضرورت آهي. | صرف اتي استعمال ڪريو جتي اسيمبلي کي فٽ-ليول قطر ڪنٽرول جي ضرورت آهي |
| فائبر ليزر ڪٽڻ | تيز پروفائل تبديليون ۽ نيسٽڊ شيٽ جو ڪم | ٽامي جي عڪاسي، گرمي ان پٽ، ڊاس ۽ ننڍي سوراخ جي معيار سامان ۽ ٿلهي تي منحصر آهي. | گھٽ وقف ٿيل ٽولنگ جي قيمت، پروٽوٽائپ ۽ پروفائلز کي تبديل ڪرڻ لاءِ ڪارآمد. |
| ابريسيو واٽر جيٽ | پروفائل جتي گهٽ گرمي ان پٽ اهم آهي | ڪرف ٽيپر، ڪنارن جي خرابي، رگڙيندڙ باقيات ۽ سست چڪر | لچڪدار جاميٽري لاءِ ڪارآمد؛ ختم ڪرڻ اڃا به گهربل ٿي سگهي ٿو. |
| وائر EDM | پيچيده يا انتهائي ڪنٽرول ٿيل پروفائلز | سست ڪٽڻ ۽ وڌيڪ تبديلي جي قيمت | نازڪ خاصيتن لاءِ محفوظ رکو جيڪي ان کي جائز قرار ڏين، عام ڪليئرنس هولز لاءِ نه. |
صحيح عمل کي ملائي سگهجي ٿو. عام سوراخن کي ڇڪيو، سي اين سي-ٻن جڳهن واري سوراخن کي ختم ڪريو، ۽ صرف اهم رابطي واري مرحلي کي مشين ڪريو.
اهو هائبرڊ رستو اڪثر ڪري هر خاصيت کي مڪمل طور تي مشين ڪرڻ يا پنچ ٽول کي لوڪيشن ٽولرنس رکڻ تي مجبور ڪرڻ کان وڌيڪ اقتصادي هوندو آهي جيڪو ان کي ڪڏهن به ڪنٽرول ڪرڻ لاءِ نه ٺاهيو ويو هو.
خالص ٽامي نرم آهي ۽ ان تي ٺهيل ڪنڊن، داغدار ۽ ڇڪيل دفن جو امڪان آهي. تيز مثبت ريڪ اوزار، سخت پر غير مسخ ڪندڙ فڪسچرنگ، ڪنٽرول ٿيل چپ ايويڪيوشن ۽ مناسب ٿڌي مادو.
گهڻي ڪلمپنگ فورس مشين تي هڪ پتلي پليٽ کي برابر ڪري سگهي ٿي ۽ انڪلمپنگ کان پوءِ ڪمان کي ڇڏي سگهي ٿي، جنهن جو شاندار نتيجو پيدا ٿئي ٿو: مشين تي سٺو، آزاد حالت ۾ برداشت کان ٻاهر.
سائمبر ميٽل جو عوامي صفحوسي اين سي، اي ڊي ايم ۽ بس بار پروسيسنگ سامانسپلائر جي جائزي دوران مفيد آهي. آر ايف ڪيو کي اڃا تائين پڇڻ گهرجي ته ڪوٽيشن ۾ ڪهڙو صحيح عمل، فڪسچر ۽ انسپيڪشن رستو شامل آهن.
حقيقي اسيمبلي لاءِ ڊيزائن ڪليئرنس
بولٽ ڪليئرنس هول کي نالي ماتر بولٽ قطر تي نه ماپيو. گورننگ فاسٽنر ۽ اسيمبلي معيار استعمال ڪريو، پوءِ مڪمل اسٽيڪ جي مقابلي ۾ موجود ڪليئرنس جو حساب ڪريو:
- بسبار سوراخ جي پوزيشن
- ٽرمينل سوراخ جي پوزيشن
- ملفوظات رواداري
- بریکٹ حرڪت
- پليٽنگ جي ٿلهي
- انسٽاليشن تائين رسائي
سلاٽ اسٽيڪ اپ کي جذب ڪري سگهن ٿا، پر انهن جي هدايت اهم آهي. غلط محور جي متوازي هڪ سلاٽ قيمت وڌائيندو آهي ۽ ڪجهه به حل نٿو ڪري.
جيڪڏهن ٻه سوراخ ٻئي حصي کي حرارتي يا پيداواري حرڪت جي اجازت ڏيڻ کان سواءِ بند ڪري ڇڏيندا آهن، ته اسيمبلي تمام گهڻي تنگ ٿي سگهي ٿي.
گهربل فاسٽنر سيٽنگ جي حالت مان ڪائونٽر سنڪ ۽ ڪائونٽر بورز جي وضاحت ڪريو. نرم ٽامي تي، هڪ جارحاڻي ڪائونٽر سنڪ بولٽ لوڊ هيٺ خراب ٿي سگهي ٿو.
سوراخ جي چوڌاري هڪ پتلي باقي حصو سخت ٿيڻ دوران وڌيڪ گرم يا خراب ٿي سگهي ٿو. آخري ڊرائنگ جي نظرثاني تي بجلي ۽ ميڪيڪل ڊيزائن کي الڳ نه ٿو ڪري سگهجي.
هڪ مڪمل سوراخ واري نموني کان پوءِ همواري گم ٿي سگهي ٿي
ٽامي حرڪت ڪندو آهي جڏهن مواد هٽايو ويندو آهي، جڏهن ڪو فڪسچر ڇڏيو ويندو آهي ۽ جڏهن گرمي پد تبديل ٿيندو آهي.
هڪ سپلائر هڪ جھڪيل پليٽ کي مشين جي ٽيبل سان ڪلپ ڪري سگهي ٿو، هر سوراخ کي صحيح طور تي ڊرل ڪري سگهي ٿو، ۽ بهترين ان فڪسچر نتيجا رپورٽ ڪري سگهي ٿو. ڪلمپس کي ڇڏي ڏيو ۽ پليٽ پنهنجي فري اسٽيٽ بو ڏانهن واپس اچي سگهي ٿي.
جيڪڏهن ڊرائنگ ڪڏهن به معائني جي حالت جي وضاحت نه ڪئي، ته ٻئي ڌريون پنهنجي ماپ جو دفاع ڪري سگهن ٿيون.
ڪٽڻ، غير متناسب پاڪيٽنگ، ڇڪڻ، موڙڻ، مقامي پالش ڪرڻ، سڌو ڪرڻ ۽ پليٽنگ دٻاءُ کي ٻيهر ورهائي سگهن ٿا.
پليٽ کي آساني سان هموار ڪرڻ لاءِ هڪ غير منظور ٿيل اينيل شامل ڪرڻ ڪو نقصانڪار حل ناهي. اهو مزاج، طاقت، سختي ۽ بعد ۾ بگاڙ کي تبديل ڪري سگهي ٿو. عمل جي ترتيب قابليت جي منصوبي ۾ شامل آهي.
گرمي پد پڻ اهم آهي.
ڪمري جي حرارت جي ويجهو ٽامي جو لڪير وارو حرارتي توسيع جو ڪوئفيشيٽ تقريباً 16.5 کان 17.0 مائڪرو ميٽر في ميٽر في ڪيلون آهي.
20°C ريفرنس حالت کان 10°C پري ماپيل 1,000 ملي ميٽر بس بار صرف گرمي پد کان تقريبن 0.17 ملي ميٽر جي ڊيگهه ۾ مختلف ٿي سگهي ٿو. اهو اڳ ۾ ئي ڪجهه اتفاقي طور تي بيان ڪيل ڊرائنگ رواداري کان وڏو آهي.
وڏين يا لچڪدار بسبار پليٽن لاءِ، بيان ڪريو:
- حوالو گرمي پد يا گرمي پد جي اصلاح جو طريقو
- آزاد حالت يا محدود حالت جي ماپ
- سپورٽ پوائنٽ ۽ فڪسچر جي حالت
- مجموعي طور تي هموار ۽ مقامي هموار، جيڪڏهن ٻئي اهم آهن.
- ڇا پليٽنگ، موڙ ۽ سڌو ڪرڻ آخري معائني کان اڳ ٿئي ٿو
- قبول ٿيل حالت کي محفوظ رکڻ لاءِ پيڪنگنگ سپورٽ جي ضرورت آهي
جيڪڏهن هڪ سڌو حصو اڻ برابر جدا ڪندڙن جي خلاف رکيل هجي، تمام گهڻو مضبوطيءَ سان بند ڪيو وڃي يا ايڪسپورٽ پيڪنگ ۾ سلائڊ ٿيڻ ڏنو وڃي ته اهو هڪ موڙيل ترسيل بڻجي سگهي ٿو.
پيڪنگنگ طول و عرض ڪنٽرول جو حصو آهي، خريداري آرڊر جي تري ۾ انتظامي لائن نه آهي.
مٿاڇري جي فنش ڪاسمتيڪ چيڪ باڪس ناهي
"روشن ۽ هموار" انجنيئرنگ جي مٿاڇري جي وضاحت نه آهي.
هڪ بسبار پليٽ ۾ عام طور تي ڪيترائي فنڪشنل زون هوندا آهن. ڪانٽيڪٽ پيڊ کي ڪنٽرول ٿيل فليٽنس، صفائي ۽ جوائنٽ سان مطابقت رکندڙ مٿاڇري جي رستي جي ضرورت هوندي آهي. موصل ڪنڊن کي بر ۽ ريڊيس ڪنٽرول جي ضرورت هوندي آهي. پليٽ ٿيل علائقن کي چپڪندڙ ۽ ٿلهي قبوليت جي ضرورت هوندي آهي. غير فنڪشنل چهرن کي صرف سمجھدار سينگار جي حدن جي ضرورت هوندي آهي.
| مٿاڇري وارو علائقو | ڇا ڪنٽرول ڪرڻ گهرجي | ڇا فرض نه ڪرڻ گهرجي |
|---|---|---|
| بجلي جو رابطو پيڊ | هموار، جيڪڏهن لاڳاپيل هجي ته سختي، صفائي، پليٽنگ، ماسڪ جي حد ۽ تحفظ | آئيني جي ختم ٿيڻ سان پاڻمرادو گهٽ رابطي جي مزاحمت پيدا ٿئي ٿي. |
| سوراخ ۽ سلاٽ ڪنارا | بر جي هدايت، وڌ ۾ وڌ بر يا ڪنڊ جو وقفو، پليٽنگ ڪوريج ۽ طول و عرض جي حالت | "ڊيبرڊ" جو مطلب آهي هر سپلائر لاءِ ساڳيو نتيجو. |
| موصل ڪنڊ | موصليت واري نظام سان مطابقت رکندڙ ريڊيس يا چيمفر | عام کاسمیٹڪ پالشنگ موصليت جي نقصان کي روڪي ٿي |
| پليٽ ٿيل غير رابطي واري علائقي | ڪوٽنگ جو قسم، گھٽ ۾ گھٽ مقامي ٿولهه، چپکڻ ۽ ظاهري معيار | ڪنهن به ٽين، چاندي يا نڪل جي ٿلهي هر درجه حرارت ۽ ماحول لاءِ مناسب آهي. |
| سينگار وارو چهرو | هڪ متفق ٿيل بصري معيار سان اسڪريچ، داغ، فنگر پرنٽ ۽ رنگ جون حدون | ڪاسمیٹڪ رد ڪرڻ جا معيار بغير ڪنهن حوالي جي نموني جي واضح آهن. |
مٿاڇري جي خرابي هڪ ان پٽ آهي، رابطي جي مزاحمت جو نتيجو نه آهي.
Ra 1.6 مائڪرو ميٽر جي قيمت Ra 3.2 مائڪرو ميٽر کان وڌيڪ ٿي سگهي ٿي، پر هموار انگ خراب جوڑوں جي دٻاءُ، آڪسائيڊ، آلودگي، ناکافي اوورليپ، بولٽ آرام يا غير مناسب ڪوٽنگ کي ختم نٿو ڪري.
جيڪڏهن را بيان ڪيو ويو آهي، ته ماپ جي هدايت، ڪٽ آف يا تشخيص جي ڊيگهه بيان ڪريو، ۽ ڇا ضرورت پليٽنگ کان اڳ يا بعد ۾ لاڳو ٿئي ٿي.
صرف تڏهن Ra 0.8 مائڪرو ميٽر يا فائنر استعمال ڪريو جڏهن فنڪشنل ثبوت اضافي ختم ڪرڻ ۽ معائني جي قيمت کي جائز قرار ڏين. نازڪ جوڑوں لاءِ، جوائنٽ ڊيزائن بيان ڪريو ۽ ختم ٿيل ڪنيڪشن تي مزاحمت جي تصديق ڪريو.
هيٺيان عام ڪوٽنگ بينڊ صرف بحث جا نقطا آهن، سفارشون يا سروس لائف گارنٽي نه آهن:
| ڪوٽنگ جو رستو | ممڪن آر ايف ڪيو بحث بينڊ | اڃا تائين ڇا بيان ڪرڻ گهرجي |
|---|---|---|
| اليڪٽرو ٽين | 5 کان 15 مائڪرو ميٽر | ASTM B545 يا ٻيو گورننگ وضاحت، گھٽ ۾ گھٽ مقامي ٿولهه، وڌ ۾ وڌ تعمير، جيڪڏهن لاڳو ٿئي ته ريفلو، چپکڻ ۽ ماسڪ زون |
| انجنيئرنگ نڪل | 5 کان 15 مائڪرو ميٽر | ASTM B689 يا ٻيو گورننگ وضاحت، جمع ڪلاس، اهم سطحون، چپکڻ ۽ سنکنرن جي گهرج |
| پئسا | 5 کان 15 مائڪرو ميٽر | ASTM B700 يا ٻيو گورننگ وضاحت، گھٽ ۾ گھٽ مقامي ٿولهه، اينٽي ٽينش علاج، رابطي جي ڊيوٽي ۽ لباس جو چڪر |
ڪوٽنگ جي چونڊ ايپليڪيشن جي گرمي پد، ماحول، ڪنيڪشن سائيڪل، فريٽنگ، سنکنرن، سولڊريبلٽي ۽ رابطي جي ڊيزائن تي منحصر آهي.
هڪ نامياري يا سراسري ٿولهه خريد ڪندڙ جي بيان ڪيل گهٽ ۾ گهٽ مقامي ٿولهه جي برابر ناهي.
پليٽنگ جو فيصلو طول و عرض پڻ تبديل ڪري ٿو.
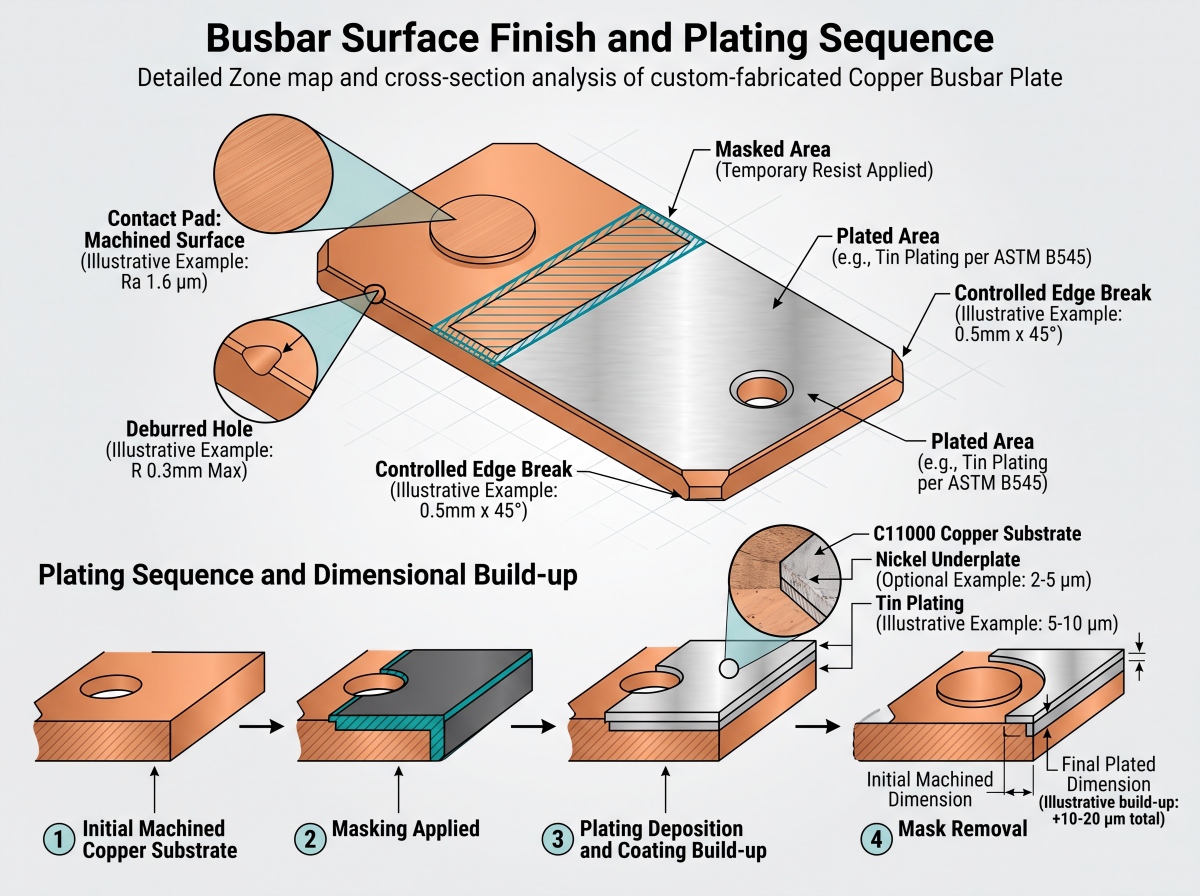
جيڪڏهن هر مخالف مٿاڇري تي 10 مائڪرو ميٽر جمع ڪيا وڃن، ته هڪ ٻاهرئين طول و عرض نظرياتي طور تي تقريباً 0.020 ملي ميٽر وڌي ٿو.
جيڪڏهن سوراخ جي ڀت پوري گهيري جي چوڌاري 10 مائڪرو ميٽر ريڊيل طور تي حاصل ڪري ٿي، ته سوراخ جو قطر نظرياتي طور تي تقريباً 0.020 ملي ميٽر گهٽجي ويندو آهي.
نازڪ فٽ کي اجازت ڏنل وڌ ۾ وڌ مقامي تعمير جي خلاف جانچڻ گهرجي، نه رڳو نامياري يا گهٽ ۾ گهٽ ڪوٽنگ جي ٿلهي جي خلاف.
حقيقي اليڪٽروپليٽنگ ورڇ مڪمل طور تي هڪجهڙائي نه آهي: ڪنارا وڌيڪ ٺاهي سگهن ٿا، ريسس گهٽ وصول ڪري سگهن ٿا، ۽ ريڪ يا ماسڪ جڳهيون مقامي تبديلي پيدا ڪن ٿيون.
انهيءَ ڪري ڊرائنگ ۾ اهو ضرور لکيل هوندو ته ڇا نازڪ طول و عرض پليٽنگ کان اڳ لاڳو ٿين ٿا يا بعد ۾. ان ۾ اهم سطحون، گهٽ ۾ گهٽ مقامي ٿولهه، ماسڪنگ حدون ۽ ڇا سوراخ جي ڀتين کي ڪوريج جي ضرورت آهي، پڻ بيان ڪرڻ گهرجي.
ڪوٽنگ جي چونڊ لاءِ، جائزو وٺوٽين، چاندي ۽ نڪل بسبار پليٽنگ.
ٽين، چاندي ۽ نڪل مختلف انٽرفيس، سنکنرن، گرمي پد ۽ لباس جي مسئلن کي حل ڪن ٿا. ڪنهن کي به آرائشي اپ گريڊ جي طور تي بيان نه ڪيو وڃي جيڪو خودڪار طريقي سان ٽامي ڪور جي چالکائي کي بهتر بڻائي ٿو.
مشيننگ ۽ پليٽنگ جي ترتيب کي ڪنٽرول ڪريو
هڪ عملي شروعاتي سلسلو آهي:
- مواد جي گريڊ، مزاج، ٿولهه ۽ ايندڙ حالت جي تصديق ڪريو.
- نازڪ ڊيٽام خاصيتن لاءِ ڪافي الاؤنس سان خالي جاءِ ڪٽيو.
- فنڪشنل ڊيٽام قائم ڪريو ۽ سوراخ جي نموني، سلاٽ ۽ مقامي قدمن کي مشين ڪريو.
- ڊرائنگ جي منظور ٿيل ڪنڊ جي حالت کي ڊيبر ڪريو ۽ لاڳو ڪريو.
- جتي چونڊيل رستي کي پليٽ ڪرڻ کان اڳ موڙڻ جي ضرورت هجي، ڊرائنگ جي منظوري سان موڙيندڙ مڪمل ڪريو، پوءِ متاثر ٿيل جاميٽري کي ٻيهر چيڪ ڪريو.
- پالش ڪرڻ واري مرڪب، ڪولنٽ يا چپڪندڙ باقيات ڇڏڻ کان سواءِ حصي کي صاف ڪريو.
- مخصوص سطحن کي ماسڪ ۽ پليٽ ڪريو.
- آخري ماپ، ڪوٽنگ، مٿاڇري جي حالت ۽ بجلي جي خاصيتن جو معائنو ڪريو.
- تيار ٿيل حصن کي پيڪ ڪريو ته جيئن رگڙ، آڪسائيڊيشن ۽ بگاڙ کي روڪيو وڃي.
پليٽنگ کان پوءِ مشيننگ ڪرڻ سان ڪٽيل ڪنارن، ڌاڙن ۽ رابطي جي خاصيتن تي ننگي ٽامي کي ظاهر ڪري سگهجي ٿو.
پليٽنگ کان پوءِ موڙڻ سان ذخيري کي ٽٽڻ يا پتلي ڪري سگهجي ٿو جنهن ۾ اسٽرين لاءِ ڪافي لچڪ نه هوندي آهي. پليٽنگ کان اڳ موڙڻ سان ريڪنگ ۽ ٿلهي جي ورڇ کي پيچيده بڻائي سگهجي ٿو.
ڪو به عالمگير تسلسل ناهي. پيداوار کان اڳ ڊرائنگ ۽ عمل جي منصوبي تي متفق ٿيڻ گهرجي.
معائنو ڊرائنگ سان ملائڻ گهرجي
هڪ مادي سرٽيفڪيٽ مادي معلومات کي ثابت ڪري ٿو. اهو ثابت نٿو ڪري ته ختم ٿيل سوراخ جو نمونو اسيمبلي ۾ مناسب آهي.
انسپيڪشن پلان کي هڪ بالون ڊرائنگ جي پيروي ڪرڻ گهرجي ۽ هر نازڪ خاصيت، طريقو، فڪسچر، نموني جي قاعدي ۽ رپورٽنگ جي گهرج جي سڃاڻپ ڪرڻ گهرجي.
سي ايم ايم سان ماپيل هڪ پروٽوٽائپ جو مطلب اهو ناهي ته هر پيداوار واري لاٽ کي ساڳيو معائنو ملي ٿو.
| چڪاس واري شيءِ | مناسب ثبوت يا طريقو | مکيه حد |
|---|---|---|
| مواد جو درجو ۽ مزاج | ايم ٽي سي گرمي يا لاٽ سان ڳنڍيل آهي | مڪمل ٿيل ماپن جي تصديق نٿو ڪري. |
| چالکائي | متفق مزاحمت يا چالکائي جو طريقو، جهڙوڪ ASTM B193 يا ASTM E1004 جتي لاڳو ٿئي | گڏيل مزاحمت جي تصديق نٿو ڪري |
| مجموعي ٿولهه ۽ همواري | ڪيليبريٽر ٿيل ٿلهي جا اوزار ۽ مٿاڇري واري پليٽ يا سي ايم ايم طريقو بيان ڪيل سپورٽ سان | ڪلمپنگ آزاد رياست جي تحريف کي لڪائي سگھي ٿي |
| سوراخ جو قطر | پلگ گيج، بور گيج، ويزن سسٽم يا سي ايم ايم | صرف قطر پوزيشن ثابت نٿو ڪري. |
| سوراخ جي صحيح پوزيشن ۽ پچ | ڊرائنگ جي تاريخن جي حوالي سان CMM يا تصديق ٿيل ويزن/فڪسچر طريقو | نتيجا ڊيٽا سموليشن ۽ فڪسچر جي حالت تي منحصر آهن. |
| مٿاڇري جي خرابي | وضاحت ٿيل ماپ جي هدايت ۽ ڪٽ آف سان ڪيليبريٽر ٿيل پروفائيلوميٽر | را اڪيلو برقي رابطي جي ڪارڪردگي جي اڳڪٿي نٿو ڪري. |
| بُر ۽ ايج بريڪ | بصري ماپ، مقابلو ڪندڙ يا متفقه بصري/ٽيڪٽائل طريقو | "ڪابه تيز ڪنڊ نه" عددي قبوليت جو معيار ناهي. |
| ڪوٽنگ جي ٿولهه | ASTM B568 تحت XRF جتي مناسب هجي، ڪراس سيڪشن يا ٻيو متفق طريقو بيان ڪيل اهم سطحن تي | هڪ آسان پڙهڻ ٻين هنڌن تي پتلي علائقن کي لڪائي سگهي ٿو. |
| ڪوٽنگ جي چپڪندڙ | ASTM B571 سان ممڪن حوالي سان، معياري يا مقداري طريقي تي متفق ٿيو. | صرف هڪ بصري پاس خراب تياري يا مقامي علحدگي کي وڃائي سگھي ٿو. |
| ختم ٿيل حصو مزاحمت | هڪ مقرر ڪيل ٽيسٽ ڪرنٽ ۽ مستحڪم درجه حرارت تي مخصوص پروب پوائنٽس جي وچ ۾ چار ٽرمينل ڪيلون ماپ | هي هڪ اسمبلڊ-جوائنٽ مزاحمتي ٽيسٽ ناهي. |
| گڏ ٿيل گڏيل مزاحمت | مخصوص ميٽنگ مٿاڇري، هارڊويئر، واشر جي ترتيب، ٽورڪ يا پري لوڊ، رهائش جي حالت ۽ گرمي پد سان گڏ اسيمبلي کان پوءِ چار ٽرمينل ڪيلون ماپ. | لوز پارٽ ڪنڊڪٽيويٽي مان اندازو نه ٿو لڳائي سگهجي |
هڪ ميٽر ٽامي واري حصي لاءِ، چڪاس جو گرمي پد معمولي ڳالهه ناهي. حصي جي درجه حرارت کي رڪارڊ ڪريو، جتي ضروري هجي اتي استحڪام جي اجازت ڏيو، ۽ خريد ڪندڙ ۽ سپلائر نتيجن جو مقابلو ڪرڻ وقت ساڳئي حوالي واري حالت کي استعمال ڪريو.
فراهم ڪندڙ-سطح جي دستاويزن ۽ آرڊر-سطح جي رڪارڊ کي پڻ الڳ ڪرڻ گهرجي.
سائمبر ميٽلزمعيار جي سرٽيفڪيٽ ۽ چڪاس دستاويزڪمپني ۽ صلاحيت جو حوالو مهيا ڪريو. هڪ وڏي پئماني تي ترسيل کي اڃا تائين مخصوص MTC، طول و عرض رپورٽ، ڪوٽنگ رپورٽ، پهرين آرٽيڪل رڪارڊ يا خريداري آرڊر پاران بيان ڪيل ٽئين پارٽي جي چڪاس جي ضرورت آهي.
اهو نه لکو ته هڪ ڍلو ٽامي بسبار پليٽ "IEC 61439 مطابق" آهي صرف ان ڪري جو اهو سوئچ گيئر اسيمبلي ۾ داخل ٿيندو.
IEC 61439 گھٽ وولٽيج سوئچ گيئر ۽ ڪنٽرول گيئر اسيمبلين ۽ انهن جي تصديق کي حل ڪري ٿو. بس بار جزو کي ان جي ڊرائنگ ۽ مواد جي گهرجن کي پورو ڪرڻ گهرجي، جڏهن ته ختم ٿيل اسيمبلي لاڳو سسٽم-سطح جي تصديق لاءِ ذميوار رهي ٿي.
فراهم ڪندڙ جي چونڊ: عمل جي ثبوت لاءِ پڇو
فراهم ڪندڙ کي رستي جو ڪنٽرول ثابت ڪرڻ گهرجي، صرف پالش ٿيل ٽامي جون تصويرون نه ڏيکارڻ گهرجن.
بلڪ آرڊر ڏيڻ کان اڳ هي سوال پڇو:
- ڪوٽيشن ۾ ڪهڙي مادي شڪل، گريڊ، معيار ۽ مزاج شامل آهن؟
- ڪهڙن خاصيتن تي پنچ ٿيل، ليزر ڪٽ، ڊرل ٿيل، مل ٿيل، ريم ٿيل يا EDM پروسيس ٿيل آهن؟
- ڊيٽا ڪيئن قائم ڪيا ويندا آهن ۽ سوراخ جي صحيح پوزيشن جو معائنو ڪيئن ڪيو ويندو آهي؟
- ڇا پليٽنگ، موڙڻ ۽ سڌو ڪرڻ کان اڳ يا بعد ۾ طول و عرض قبول ڪيا ويندا آهن؟
- ڪهڙا آپريشن ذيلي ٺيڪيدار آهن، ۽ انهن سپلائرز کي ڪيئن ڪنٽرول ڪيو ويندو آهي؟
- ڇا پهرين آرٽيڪل جي چڪاس رپورٽ شامل آهي، ۽ ڪهڙيون خاصيتون هر لاٽ ۾ ماپيون وينديون آهن؟
- ڊرائنگ جي نظرثاني، ٽولنگ ۾ تبديليون ۽ عمل جي انحراف کي ڪيئن منظور ڪيو ويندو آهي؟
- ايڪسپورٽ پيڪنگ دوران رابطي جي مٿاڇري، ڪنارن ۽ ڊگهين پليٽن کي ڪيئن محفوظ ڪيو ويندو؟
سائمبر ميٽل جي عواميٽامي ۽ ايلومينيم جي فراهمي جون خدمتونصفحو صلاحيت جي سطح تي مواد جي چونڊ، پروسيسنگ ڪوآرڊينيشن، معائنو ۽ پهچائڻ جي مدد کي بيان ڪري ٿو.
ڪمرشل ڪوٽيشن کي اڃا تائين جمع ڪرايل ڊرائنگ جي صحيح دائري جي وضاحت ڪرڻ گهرجي.
ان سپلائر کان خبردار رهو جيڪو برداشت جي هر سوال جو جواب "ڪو مسئلو ناهي" سان ڏئي ٿو.
هڪ ڪنٽرول ٿيل جواب مختلف لڳندو آهي: سپلائر ڊيٽام اسڪيم جي سڃاڻپ ڪري ٿو، غير مطابقت رکندڙ ڪال آئوٽ کي نشانو بڻائي ٿو، پنچ ٿيل ۽ مشين ٿيل خاصيتن کي الڳ ڪري ٿو، انسپيڪشن فڪسچر جي وضاحت ڪري ٿو ۽ پڇي ٿو ته پليٽنگ کان پوءِ ڪهڙا طول و عرض لاڳو ٿين ٿا.
ڪُل لينڊ ٿيل قيمت سستي قيمت کي ظاهر ڪري ٿي
بس بار جي قيمت ٽامي جي قيمت ۽ ڪجهه سوراخ ڪيل سوراخن جي برابر ناهي.
هي ماڊل استعمال ڪريو:
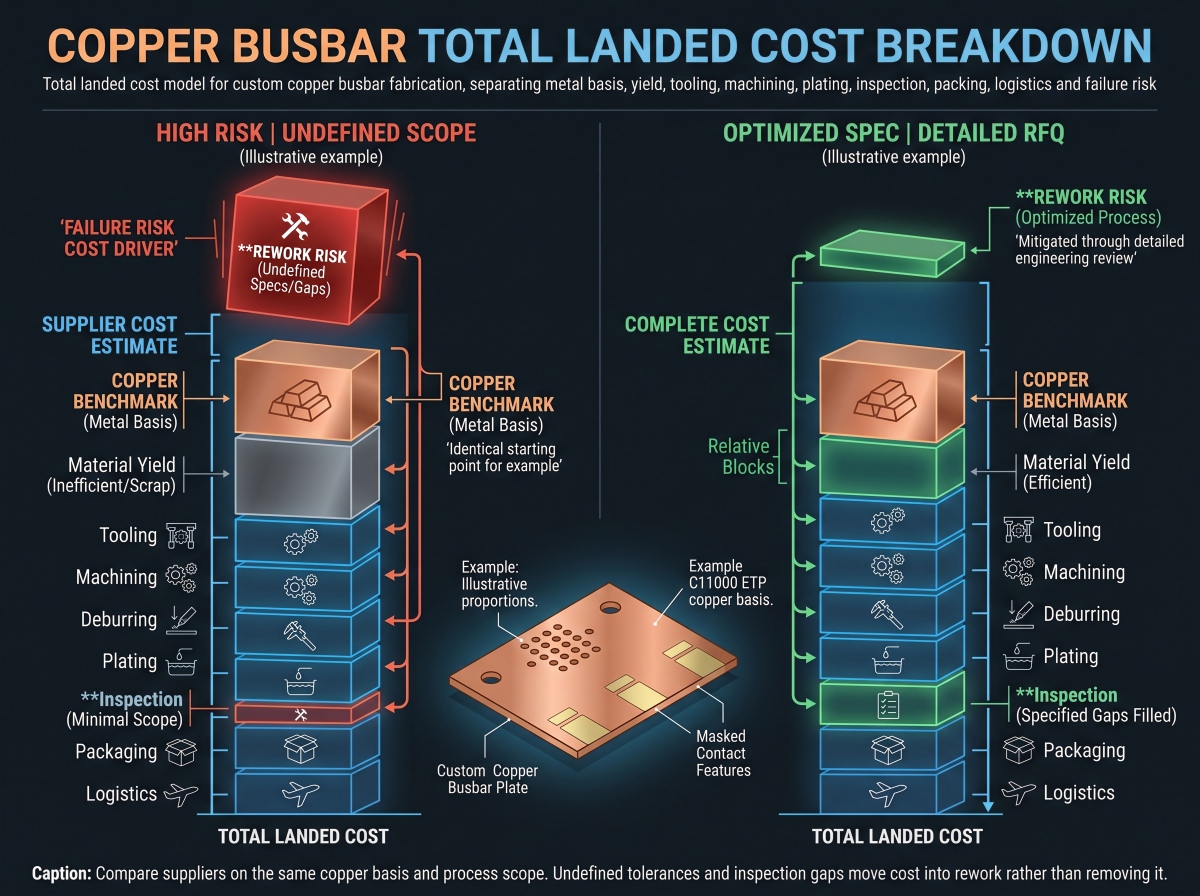
ڪُل لينڊنگ جي قيمت = ڌاتو جي بنياد + خريد ڪيل مواد جي پيداوار جو نقصان + ٽولنگ + مشيننگ + ڊيبرنگ ۽ صفائي + پليٽنگ + انسپيڪشن + پيڪنگنگ + مال ۽ ڊيوٽي + ٻيهر ڪم جو خطرو
ڌاتو واري حصي ۾ قيمت جي بنياد بيان ڪرڻ گهرجي.
چين مان حاصل ڪيل آرڊرن لاءِ، هڪ ڪوٽيشن هڪ متفقه ايس ايم ايم ڪاپر بينچ مارڪ جو حوالو ڏئي سگهي ٿو. ٻيا معاهدا ايل ايم اي يا هڪ مقرر ڪاپر بنياد استعمال ڪري سگهن ٿا.
آر ايف ڪيو کي ريفرنس، ڪوٽيشن جي تاريخ يا سراسري مدت، ڪرنسي، ڪنورشن پريميئم ۽ ڇا ڌاتو جي بنياد کي بند ڪيو ويو آهي يا ترتيب سان ترتيب ڏنو ويو آهي، وضاحت ڪرڻ گهرجي.
ٻن آڇن جو مقابلو نه ڪريو جيستائين ٻئي ساڳيا ڌاتو منطق استعمال نه ڪن.
پيداوار برابر ڌيان جي لائق آهي.
8 ڪلوگرام وزني هڪ تيار ٿيل حصي کي 8 ڪلوگرام کان وڌيڪ خريد ڪيل پليٽ جي ضرورت پئجي سگهي ٿي ڇاڪاڻ ته نيسٽنگ گيپس، ڪرف، ايج الاؤنس، ڪلمپنگ ٽيب ۽ ناقابل استعمال باقيات.
اسڪريپ ڪاپر وصولي جي قيمت برقرار رکي ٿو، پر اسڪريپ ڪريڊٽ مشين جي وقت، ڪم ڪندڙ سرمايو، ترتيب ڏيڻ يا خريد ڪيل مواد ۽ وصول ڪيل اسڪريپ جي قيمت جي وچ ۾ فرق کي ختم نٿو ڪري.
ٽولنگ ۽ بيچ سائيز بهترين رستو تبديل ڪن ٿا.
هڪ وقف ٿيل پنچ ٽول ڏهه پروٽوٽائپ حصن لاءِ هڪ خراب فيصلو ٿي سگهي ٿو جيڪي جاچ کان پوءِ تبديل ٿي سگهن ٿا.
20,000 مستحڪم حصن کي مڪمل طور تي CNC-مشيننگ ڪرڻ به ساڳيو ئي فضول ٿي سگهي ٿو جيڪڏهن عام سوراخ ۽ پروفائلز کي قابل اعتماد طريقي سان ڇڪي سگهجي ٿو جڏهن ته صرف جڳھ جي خاصيتن کي CNC ختم ڪيو ويندو آهي.
چڪاس جي به هڪ حقيقي قيمت آهي.
هر ڪاسميٽڪ ايج لاءِ سي ايم ايم رپورٽن جي ضرورت بجلي جي خطري کي گهٽائڻ کان سواءِ وقت ضايع ڪري ٿي. ٻن جڳهن جي سوراخن جو معائنو ڪرڻ ۾ ناڪامي اسيمبلي کي بند ڪري سگهي ٿي.
صحيح منصوبو نازڪ خاصيتن تي 100٪ چيڪ يا سخت نموني تي ڌيان ڏئي ٿو ۽ مستحڪم ثانوي خاصيتن لاءِ هڪ متفقه لاٽ پلان استعمال ڪري ٿو.
هي اهو هنڌ آهي جتي سستا ڪوٽيشن مهانگا ٿي ويندا آهن.
هڪ خريد ڪندڙ غير متعين سوراخ جي پوزيشن ۽ پري-پليٽنگ طول و عرض کي قبول ڪندي هڪ ننڍڙو ڪنورشن پريميئم بچائيندو آهي. پهريون لاٽ اچي ٿو، M10 بولٽ ڪجهه سوراخن ۾ داخل ٿين ٿا پر مڪمل اسٽيڪ ۾ نه، ۽ آپريٽر نموني کي هٿ سان وڌائين ٿا.
هاڻي خريد ڪندڙ وٽ خراب ٿيل پليٽنگ، بي قابو ڪنڊي جو فاصلو، اضافي محنت، دير سان پينل ۽ ڪو به صاف بنيادي سبب رڪارڊ ناهي.
ڪاپر بسبار فيبريڪيشن ۾ ڇا رکڻو آهي RFQ
هر سپلائر کي ساڳئي ختم ٿيل حالت جي قيمت ڏيڻ لاءِ ڪافي معلومات موڪليو:
- 2D PDF ڊرائنگ، 3D ماڊل ۽ ڊرائنگ جي نظرثاني
- مواد جو گريڊ، پيداوار جو معيار، مزاج ۽ گھٽ ۾ گھٽ چالکائي
- شروعاتي مواد جي شڪل: پليٽ، شيٽ، فليٽ بار يا بس بار اسٽاڪ
- مجموعي طول و عرض، ٿولهه رواداري، سڌي ۽ هموار
- ڊيٽم الف، ب ۽ ج جي وصفون
- نازڪ سوراخ جو قطر، صحيح پوزيشن، پچ، سلاٽ، ڌاڳا، ڪائونٽر سنڪ ۽ ڪائونٽر بور
- عام پروفائل رواداري ۽ اسيمبليءَ لاءِ نازڪ طول و عرض
- بر جي هدايت، وڌ ۾ وڌ بر، ڪنڊ بريڪ، چيمفر يا ريڊيس Radius
- ڪانٽيڪٽ پيڊ جي خرابي، همواري، صفائي ۽ تحفظ جون گهرجون
- ننگي، ٽين، چاندي يا نڪل جي مٿاڇري جي حالت
- ڪوٽنگ جو عمل، گھٽ ۾ گھٽ مقامي ٿولهه، اهم سطحون ۽ ماسڪنگ زون
- بيان ته نازڪ طول و عرض پليٽنگ ۽ موڙڻ کان اڳ يا بعد ۾ لاڳو ٿين ٿا
- مقدار، پروٽوٽائپ مقدار، پهرين مضمون جي گهرج ۽ سالياني استعمال
- ايم ٽي سي، چالکائي، طول و عرض ۽ ڪوٽنگ رپورٽون
- ختم ٿيل حصن جي مزاحمت جي رپورٽ ۽/يا گڏ ٿيل گڏيل مزاحمت جي رپورٽ، ٽيسٽ سيٽ اپ جي وضاحت سان.
- نموني جو منصوبو، ٽئين پارٽي جي چڪاس ۽ تبديلي جي ڪنٽرول جون گهرجون
- پيڪنگ، منزل جو ملڪ، انڪوٽرم ۽ گهربل آمد جي تاريخ
سپلائر کان اسيمبلي جي حالتن کي نه لڪايو ۽ پوءِ توقع ڪريو ته ڪوٽيشن ۾ اهي شامل هوندا.
هر نازڪ انٽرفيس جي چوڌاري ميٽنگ ڊرائنگ يا گهٽ ۾ گهٽ بولٽ، ٽرمينل، انڪلوزر ۽ انسوليشن اسٽيڪ شيئر ڪريو.
منصوبي جي مخصوص جائزي لاءِ،بس بار آر ايف ڪيو لاءِ سائمبر ميٽل سان رابطو ڪريوڊرائنگ، گريڊ، نازڪ خاصيتن، مٿاڇري جي علاج، مقدار ۽ چڪاس جي گهرجن سان.
موجوده مواد جي دستيابي، پروسيسنگ جي ممڪنيت، آرڊر جي مقدار ۽ ترسيل شيڊول جي تصديق ويب سائيٽ جي صفحي تان فرض ڪرڻ بدران اصل وضاحتن جي خلاف ٿيڻ گهرجي.
هيٺين لائن
پهرين سوراخ ڪرڻ کان اڳ ڪسٽم بس بار جي معيار جو فيصلو ڪيو ويندو آهي.
صحيح ٽامي گريڊ ۽ مادي شڪل چونڊيو. ڪم ڪندڙ سطحن کان ڊيٽا قائم ڪريو. ڪنٽرول سوراخ جي پوزيشن، صرف قطر نه. ڪاسمیٹڪ چهرن کان رابطي جي سطحن کي الڳ ڪريو. رواداري بجيٽ ۾ پليٽنگ ۽ حرارتي توسيع شامل ڪريو. پوءِ معائني جو طريقو ڊرائنگ سان ملائي.
مهانگو سپلائر هميشه اهو نه هوندو آهي جنهن جي يونٽ جي قيمت وڌيڪ هوندي آهي.
گهڻو ڪري اهو ئي هوندو آهي جيڪو مواد جي پيداوار، آخري طول و عرض، نازڪ معائنو ۽ پيڪنگ کي ڪوٽيشن کان ٻاهر ڇڏي ڏيندو آهي، پوءِ انهن قيمتن کي ٻيهر ڪم ۽ دير جي طور تي واپس موڪليندو آهي.
وچان وچان سوال ڪرڻ
ڪو به عالمگير بس بار برداشت نه آهي.
هڪ فنڪشنل درجي بندي استعمال ڪريو: سوراخن جي جڳھ لاءِ سخت ڪنٽرول، رابطي جي انٽرفيس ۽ ميٽنگ جا مرحلا؛ ٻاهرين پروفائلز ۽ ڪليئرنس خاصيتن لاءِ عمل سان مطابقت رکندڙ عام رواداري.
پليٽ جي سائيز، ٿولهه، مزاج، مشيننگ جو رستو، پليٽنگ ۽ ماپ جي حالت ممڪنيت کي متاثر ڪن ٿا. هر طول و عرض تي +/-0.05 ملي ميٽر لاڳو ڪرڻ بدران مڪمل ڊرائنگ کي پروسيس جي مخصوص جائزي لاءِ موڪليو.
سوراخ جو قطر، فنڪشنل ڊيٽا جي نسبت صحيح پوزيشن، پچ، ڪنڊ جي مفاصلي ۽ ڪنهن به ڪائونٽر سنڪ يا ڪائونٽر بور کي الڳ الڳ بيان ڪريو.
صرف قطر ئي ثابت ڪري ٿو ته هڪ فاسٽنر انفرادي سوراخ ۾ داخل ٿي سگهي ٿو. اهو ٽرمينل، انڪلوزر يا مڪمل اسيمبلي اسٽيڪ سان ترتيب ثابت نٿو ڪري.
بيان ڪريو ته قبوليت جا طول و عرض پليٽنگ کان اڳ لاڳو ٿين ٿا يا بعد ۾.
پاڻمرادو نه.
مستحڪم وڏي مقدار جي نمونن لاءِ پنچنگ اقتصادي ۽ ورجائي سگهجي ٿي، پر ٽول ويئر، رول اوور، ٽيپر ۽ برر جي هدايت کي ڪنٽرول جي ضرورت آهي.
سي اين سي ڊرلنگ يا ملنگ وڌيڪ لچڪدار آهي ۽ اڪثر ڪري مخلوط خاصيتن يا نازڪ سوراخ جي نمونن لاءِ بهتر آهي، پر اهو چڪر جو وقت وڌائيندو آهي.
هڪ هائبرڊ رستو عام سوراخن کي ڇڪي سگهي ٿو ۽ سي اين سي ختم ڪري صرف خاصيتون ڳولي سگهي ٿو.
ها.
جيڪڏهن ٿلهي t جو ڪوٽنگ مڪمل سوراخ جي ڀت تي هڪجهڙائي سان جمع ٿئي ٿو، ته سوراخ جو قطر نظرياتي طور تي تقريباً 2t گهٽجي سگهي ٿو، جڏهن ته هڪ ٻاهرين ماپ تقريباً 2t وڌي سگهي ٿي.
اصل اليڪٽروپليٽنگ ورڇ جاميٽري، ڪرنٽ ڊينسٽي، ماسڪنگ ۽ اڇلائڻ جي طاقت سان مختلف هوندي آهي. نازڪ طول و عرض کي آخري پليٽ ٿيل حالت ۽ ماپ جي جڳهن کي بيان ڪرڻ گهرجي.
ڪابه هڪ را ويليو گهٽ مزاحمت واري جوڙ جي ضمانت نٿي ڏئي.
وڌيڪ گهربل مشين ٿيل ڪانٽيڪٽ پيڊ لاءِ وڌ ۾ وڌ Ra 1.6 مائڪرو ميٽر، يا عام مشين ٿيل پيڊ لاءِ وڌ ۾ وڌ Ra 3.2 مائڪرو ميٽر، متبادل RFQ شروعاتي حدن طور ڪم ڪري سگھن ٿا.
بيان ڪريو ته حد پليٽنگ کان اڳ لاڳو ٿئي ٿي يا بعد ۾. 1.6 کان 3.2 مائڪرو ميٽر کي قبوليت واري بينڊ جي طور تي بيان نه ڪريو جيستائين مٿيون ۽ هيٺيون حد ٻئي ڪم ڪرڻ جي ضرورت نه هجن.
آخري گهرج پڻ برابري، ڪوٽنگ، صفائي، رابطي جي دٻاءُ، بولٽ سسٽم، اوورليپ، گرمي پد ۽ تصديق جي طريقي تي منحصر آهي.
تاريخ، سپورٽ جي حالت، آزاد يا محدود حالت، معائني جو طريقو ۽ حوالي جي درجه حرارت بيان ڪريو.
پتلي يا ڊگهيون ٽامي جون پليٽون ڪلمپ ڪرڻ تي سڌيون نظر اچن ٿيون ۽ ڇڏڻ کان پوءِ ڪمان کي بحال ڪري سگهن ٿيون.
جيڪڏهن اسيمبلي جان بوجھ ڪري پليٽ کي روڪي ٿي، ته ڊرائنگ تي ان فڪسچر جي حالت کي بيان ڪريو. ٻي صورت ۾، هڪ متفقه سطحي پليٽ يا CMM سيٽ اپ سان فري اسٽيٽ قبوليت جي ضرورت آهي.
ٻنهي مان ڪو به عالمگير طور تي بهتر ناهي.
C11000 وڏي پيماني تي اعلي چالکائي واري برقي حصن لاءِ استعمال ٿيندو آهي. C10200 آڪسيجن کان پاڪ ٽامي آهي ۽ جتي آڪسيجن سان لاڳاپيل پروسيسنگ يا سروس رويي جي اهميت هجي اتي ان کي جائز قرار ڏئي سگهجي ٿو.
لاڳو ٿيندڙ مواد جي معيار، مزاج، چالکائي، شامل ٿيڻ جو رستو، ٺهڻ جي گهرج، ماحول ۽ سرٽيفڪيٽ جو مقابلو ڪريو.
ايپليڪيشن استعمال نه ڪندڙ گريڊ ايڊوانٽيج لاءِ پئسا نه ڏيو.
نه.
هڪ MTC ڳنڍيل گرمي يا لاٽ لاءِ مواد جي گريڊ، ساخت، مزاج يا ٻين رپورٽ ٿيل خاصيتن جي حمايت ڪري ٿو.
اهو سوراخ جي پوزيشن، هموار، گڙٻڙ ڪنٽرول، کھردری، ڪوٽنگ جي ٿلهي يا اسيمبلي جي فٽ ثابت نٿو ڪري.
بلڪ آرڊرز لاءِ شايد هڪ بالون ٿيل پهرين آرٽيڪل رپورٽ، طول و عرض جي چڪاس، پليٽنگ رڪارڊ، ٽريس ايبلٽي ۽ آخري برقي جاچ جي ضرورت هجي جتي بيان ڪيو ويو هجي.
ايم ٽي سي، ڊرائنگ جي نظرثاني، پهرين آرٽيڪل يا طول و عرض جي رپورٽ، نازڪ سوراخ ۽ فليٽنس جا نتيجا، ڪوٽنگ سرٽيفڪيٽ ۽ مقامي ٿلهي ريڊنگ، جتي ضرورت هجي چالکائي رپورٽ، نازڪ جوڑوں لاءِ آخري مزاحمتي ڊيٽا، انحراف جي منظوري ۽ لاٽ ٽريسيبلٽي جي درخواست ڪريو.
ڪوٽيشن کان اڳ صحيح پيڪيج تي اتفاق ٿيڻ گهرجي ڇاڪاڻ ته انسپيڪشن جو دائرو قيمت ۽ ليڊ ٽائيم ٻنهي کي متاثر ڪري ٿو.
ڪُل لينڊنگ لاڳت ۾ متفق ٿيل ٽامي جي بنياد، خريد ڪيل مواد جي پيداوار، ٽولنگ، مشيننگ، ڊيبرنگ، صفائي، پليٽنگ، انسپيڪشن، پيڪنگ، مال، ڊيوٽي ۽ ٻيهر ڪم جو خطرو شامل آهي.
سپلائرز جو مقابلو ساڳئي ڌاتو جي قيمت جي فارمولي ۽ تيار ٿيل دائري تي ڪريو.
هڪ سستي ڪنورشن قيمت گمراهه ڪندڙ ٿي سگهي ٿي جڏهن ان ۾ فائنل پليٽ ٿيل طول و عرض، نازڪ سوراخ جي چڪاس، مواد جي اسڪريپ منطق يا پيڪنگ شامل نه هجي جيڪا مسخ کي روڪي ٿي.
پوسٽ جو وقت: آگسٽ-14-2026